
Traducción del original en inglés realizada por MST Engineering. Ver original
Respuesta breve: Antes de volver a pedir una junta tórica fallida, examínela en sección transversal. Un anillo con lados planos y sin rebote ha sufrido deformación permanente por compresión. El material extruido en la holgura de la junta indica extrusión. Un anillo sobredimensionado y blando se ha hinchado en un fluido incompatible. Una superficie picada o polvorienta apunta a un ataque de plasma o químico, y las ampollas o grietas internas apuntan a una descompresión rápida de gas. Cada causa tiene una solución diferente. Volver a pedir el mismo compuesto no soluciona ninguno de ellos.
Los modos de fallo a continuación siguen la sección de análisis de fallos del Parker O-Ring Handbook (ORD 5700). Las temperaturas y los datos de grado provienen de Parker y de las guías de selección de semiconductores de DuPont Kalrez. MST distribuye sellos de varios fabricantes y no fabrica juntas tóricas.
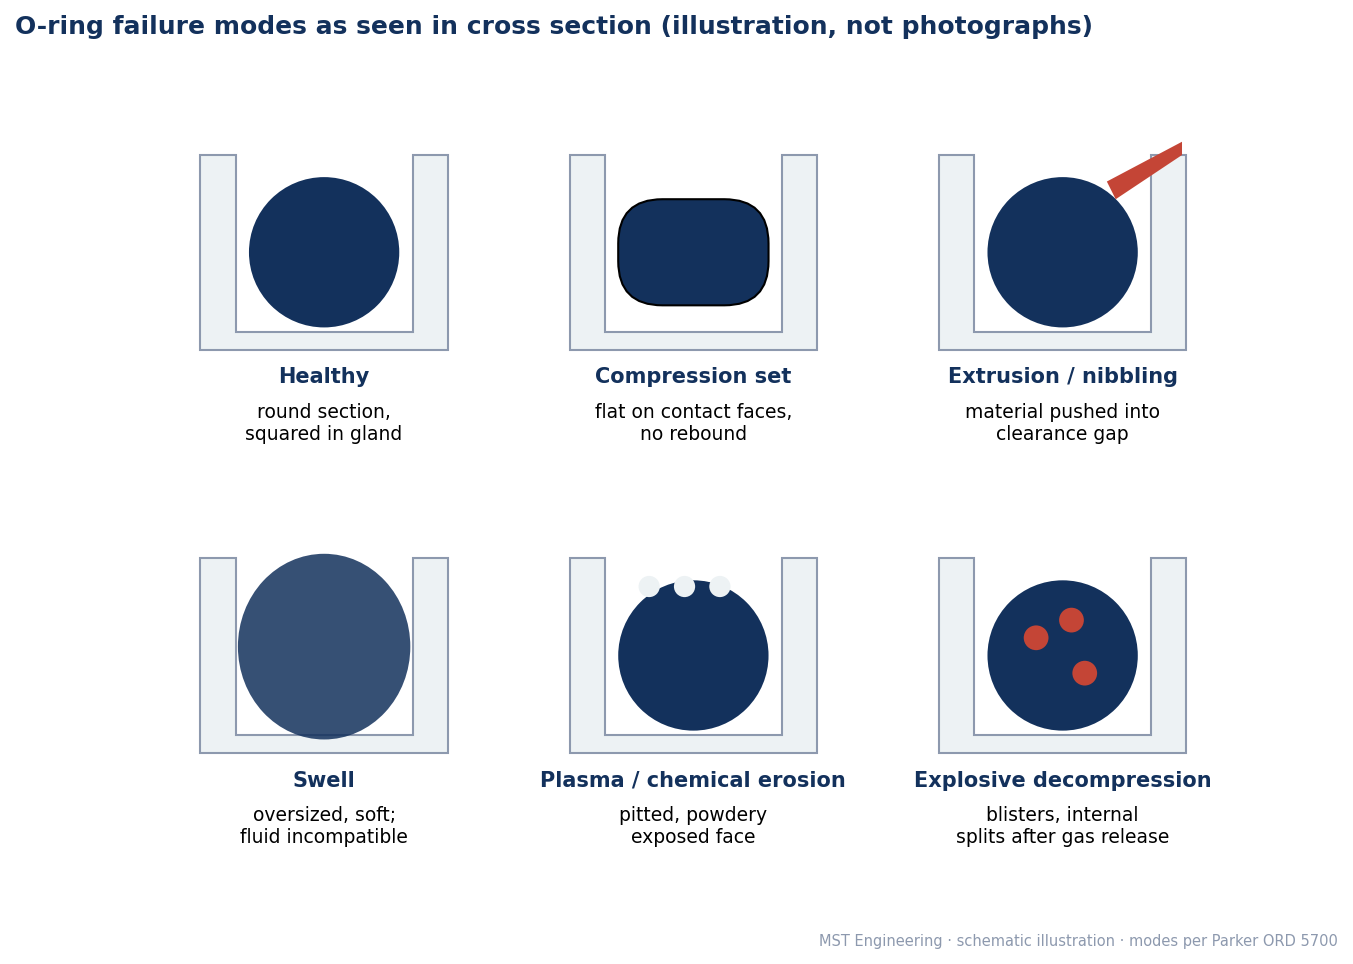
Ilustración de MST Engineering. Estos son esquemas, no fotografías de piezas fallidas.
Paso 1: Identificar el modo de fallo
| Lo que ve | Modo probable | Causas típicas | Primeras soluciones a evaluar |
|---|---|---|---|
| Caras planas que coinciden con el alojamiento, sin rebote | Deformación permanente por compresión | Temperatura por encima del límite del compuesto, compresión excesiva, tiempo de permanencia prolongado | Grado de mayor temperatura; verificar la compresión del alojamiento |
| Borde irregular o mordido en el lado de baja presión | Extrusión / mordedura | Holgura demasiado grande, presión demasiado alta, compuesto demasiado blando | Compuesto más duro, anillo de respaldo, holgura más ajustada |
| Anillo más grande y blando que uno nuevo | Hinchazón (incompatibilidad química) | Familia de elastómero no resistente al fluido o gas | Cambiar de familia, por ejemplo de FKM a FFKM |
| Superficie expuesta picada, erosionada o polvorienta | Ataque de plasma o químico | Radicales de flúor u oxígeno, limpiadores agresivos | FFKM de grado de plasma; verificar el área expuesta |
| Ampollas en la superficie, grietas internas | Descompresión explosiva | Gas absorbido bajo presión, liberado rápidamente | Compuesto resistente a la descompresión, venteo más lento |
| Cortes o rebanadas, a menudo en un solo punto | Daño durante la instalación | Aristas vivas, roscas, torsión durante el montaje | Realizar un chaflán, lubricar o proteger durante la instalación |
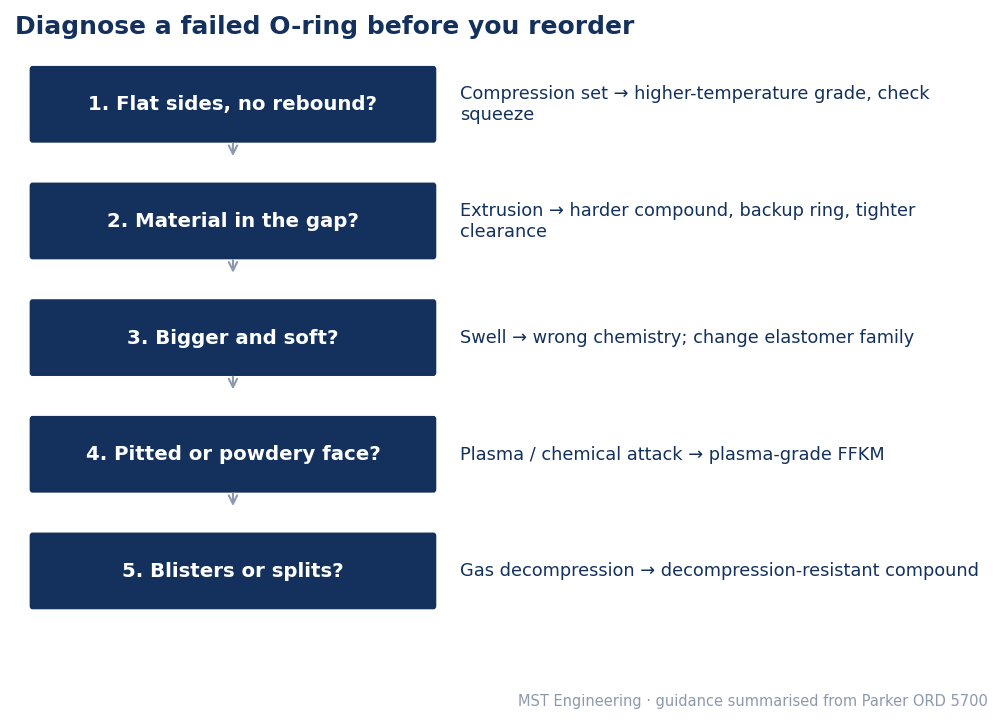
Diagrama de flujo de MST Engineering, resumido del Parker ORD 5700.
Paso 2: Elegir la familia de elastómero según la química
| Propiedad | FFKM | FKM | EPDM |
|---|---|---|---|
| Temperatura máxima de servicio | 275–327 °C dependiendo del grado | Hasta 204 °C | Hasta 150 °C (204 °C en agua o vapor) |
| Plasma (radicales F, O) | Mejor; grados dedicados de plasma | Se erosiona más rápido | No es un material para cámaras de plasma |
| Químicos | Resistencia más amplia | No aminas, amoníaco, álcalis, vapor sobrecalentado | Agua caliente, vapor, muchos ácidos y álcalis; no aceites minerales |
| Ubicación típica en la herramienta | Tapas de cámara, entradas de gas, válvulas de ranura | Sellos estáticos más suaves, bombas, línea de pre-vacío | Bancos húmedos, líneas de agua desionizada |
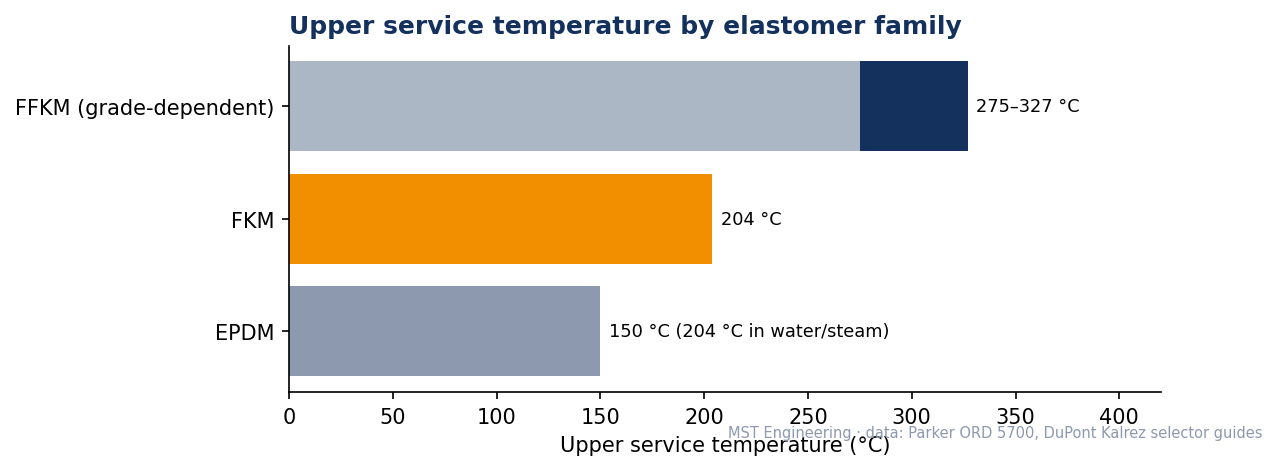
Gráfico de MST Engineering basado en el Parker ORD 5700 y las guías de selección de DuPont Kalrez.
Paso 3: Dentro de FFKM, elegir el grado según el proceso
| Grado Kalrez | Dureza Shore A | Temperatura máxima de servicio | Procesos sugeridos (DuPont) |
|---|---|---|---|
| 9100 | 70 | 300 °C | HDPCVD, grabado de conductor |
| 9300 | 77 | 300 °C | Grabado de conductor y dieléctrico, ceniza/retiro |
| 9500 | 76 | 310 °C | HDPCVD, SACVD/FCVD, curado de PECVD |
| 9600 | 70 | 315 °C | PECVD/PEALD, SACVD/FCVD |
| 8002 | 69 | 275 °C | Ceniza/retiro |
| 8705 | 77 | 327 °C | Curado de PECVD (sello de ventana de cuarzo) |
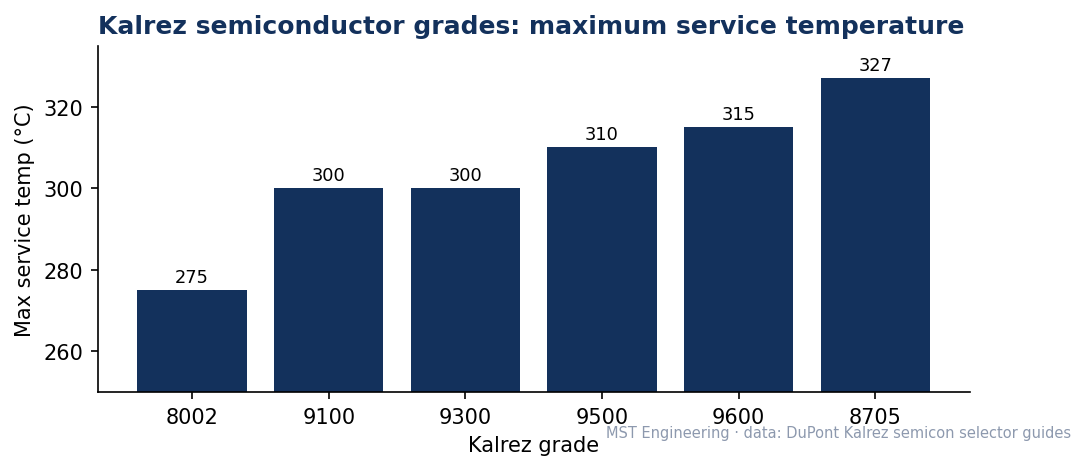
Gráfico de MST Engineering basado en las guías de selección de semiconductores de DuPont Kalrez.
Otros fabricantes producen grados de FFKM para los mismos procesos, incluyendo Greene Tweed (Chemraz) y MORISEAL. Compare sus datos publicados para su proceso y valide en la herramienta.
Fotografía representativa de producto (MORISEAL 5130UP). El color y el acabado varían según el compuesto.
Paso 4: Redactar la especificación de reemplazo
1. Registre el número de guion o ID × CS (vea nuestro resumen de dimensionado de AS568), el tipo de alojamiento y su holgura medida.
2. Registre el modo de fallo del Paso 1 con una fotografía de la junta fallida en sección transversal.
3. Registre la química del proceso, la temperatura máxima del sello (no el punto de consigna de la cámara) y el ciclo de presión.
4. Elija la familia (Paso 2) y el grado (Paso 3), y planifique una ejecución de validación de la herramienta antes de cambiar toda la flota.
Documentos OEM originales (solo enlaces)
1. Parker Hannifin, Parker O-Ring Handbook ORD 5700 (análisis de fallos y selección de compuesto). https://www.parker.com/content/dam/Parker-com/Literature/O-Ring-Division-Literature/ORD-5700.pdf
2. DuPont, guía de selección de productos de semiconductores Kalrez, procesos de plasma. https://www.pp.dupont.com/content/dam/electronics/amer/us/en/kalrez/public/documents/en/Semicon%20Product%20Selector%20Guide%20-%20Plasma%20-%20KZE-A40111-00-A0422.FinalRev.pdf
3. DuPont, guía de selección de productos de semiconductores Kalrez, procesos térmicos. https://www.pp.dupont.com/content/dam/electronics/amer/us/en/kalrez/public/documents/en/Semicon%20Product%20Selector%20Guide%20-%20Thermal%20-%20KZE-A40112-00-A0422.FinalRev.pdf
Pregunte a un ingeniero
Envíe una fotografía de la junta fallida, el número de guion, el proceso y la temperatura del sello a través de Pregunte a un ingeniero. MST hace una preselección de compuestos para validar y cotiza los tamaños que necesita. Examine juntas tóricas de AS568, o publique una solicitud de búsqueda de pieza. Para piezas fuera de esta lista, use una solicitud de cotización de abastecimiento.
Piezas del catálogo en esta guía